



-
![Obrada zavarivanja od nehrđajućeg čelika]() Obrada zavarivanja od nehrđajućeg čelika
Zavarivanje od nehrđajućeg čelika kritičan je proces u proizvodnim tlačnim posudama, cjevovodima, kuhinjskoj opremi, medicinskim uređajima i strukturnim komponentama. GNEE nudi napredne usluge
-
![Rezanje nehrđajućeg čelika]() Rezanje nehrđajućeg čelika
Rezanje nehrđajućeg čelika je osnovni korak obrade koji se naširoko koristi u građevinarstvu, proizvodnji opreme, energetici, preradi hrane i proizvodnji po narudžbi. GNEE nudi usluge preciznog
-
![Poliranje i četkanje od nehrđajućeg čelika]() Poliranje i četkanje od nehrđajućeg čelika
Na području površinskog tretmana od nehrđajućeg čelika, GNEE pruža visoko precizno rješenje za poliranje i četkanje visoke vrijednosti globalnim kupcima s vrhunskom tehnologijom i prilagođenim
-
![Savijanje lima od nehrđajućeg čelika]() Savijanje lima od nehrđajućeg čelika
Savijanje ploče od nehrđajućeg čelika je postupak u kojem se primjenjuje vanjska sila da uzrokuje trajnu plastičnu deformaciju metalnih ploča izvan njihove elastične granice.


Vrste duboke obrade nehrđajućeg čelika:
Mljevenje
Glodanje je najčešći primarni postupak obrade nehrđajućeg čelika. Koristi velike brzine rotirajućih reznih alata za nepokretni izradak. Prilikom korištenja strojeva za glodanje na legurama nehrđajućeg čelika važan je odabir pravog alata. Pogrešni alati ili velike brzine mogu rezultirati brzim trošenjem alata. Glodanje obojenog čelika ima vrlo visoku točnost i glatku oštricu.
Okretanje
Za tokarenje je potreban stacionarni alat za rezanje i rotirajući obradak. Alat dolazi u fizički kontakt s rotirajućim izratkom radi uklanjanja materijala. Tokarenje je uobičajeni postupak za strojnu obradu austenitnog nehrđajućeg čelika. Važno je držati prepust alata minimalnim pri obradi nehrđajućeg čelika.
Bušenje
Bušenje je sekundarni proces strojne obrade koji se koristi zajedno s drugim tehnikama obrade metala. Bušenje se vrši kako bi se stvorile rupe u metalnom izratku. Nehrđajući čelici se buše za rupe za vijke, sekundarnu montažu ili estetiku.
Urezivanje niti
Navoji se izvode na čeličnim dijelovima za pričvršćivanje vijaka i pričvrsnih elemenata. Navoji mogu biti unutar rupe ili izvan obratka. Navoji na nehrđajućem čeliku obično se izvode na cijevima.
Rezanje laserom
Lasersko rezanje koristi pojačanu svjetlosnu zraku za topljenje i uklanjanje nehrđajućeg čelika. Ova metoda funkcionira samo za tanke ploče od nehrđajućeg čelika. Bolji je od alata od tvrdog metala jer ne dolazi do trošenja alata. Međutim, to je vrlo skupo i zahtijeva visokokvalificiranu radnu snagu.
Mljevenje
Brušenje se vrši kako bi se poboljšala završna obrada površine nehrđajućeg čelika. Također može učiniti obradak preciznijim uklanjanjem materijala u vrlo malom volumenu. Brušenjem se abrazivne ploče trljaju o izratke od nehrđajućeg čelika. Ovim se postupkom također mogu ukloniti neravnine nastale zavarivanjem. Brušenje može pomoći u stvaranju glatke oštrice na dijelovima od nehrđajućeg čelika.
EDM (obrada električnim pražnjenjem)
Obrada električnim pražnjenjem (EDM) koristi električne impulse za topljenje metala. Električni impulsi imaju vrlo visok napon i frekvenciju. Ovaj postupak je ograničen u smislu debljine rezanja nehrđajućeg čelika.
Rezanje vodenim mlazom
Rezanje vodenim mlazom koristi snagu vode pod visokim pritiskom za eroziju materijala i rezanje. Ovim postupkom mogu se rezati debeli limovi od nehrđajućeg čelika. Međutim, ako određena vrsta nehrđajućeg čelika ima nisku otpornost na koroziju, rezanje vodenim mlazom može izazvati štetne učinke.
Industrijski i građevinski
Nehrđajući čelik se često koristi u industriji i građevinarstvu zbog svoje visoke čvrstoće, izdržljivosti i otpornosti na koroziju. Koristi se za konstrukcijske komponente, pričvrsne elemente i armaturne šipke u betonu.
Hrana i piće
Nehrđajući čelik je higijenski materijal koji se široko koristi u industriji hrane i pića. Koristi se za procesnu opremu, spremnike i kuhinjske aparate zbog svoje otpornosti na koroziju i površine koja se lako čisti.
Medicinski i farmaceutski
Nehrđajući čelik je biokompatibilan materijal koji se obično koristi u medicini i farmaciji, kao što su kirurški instrumenti, implantati i medicinska oprema. Otporan je na koroziju i lako se sterilizira.
Automobilizam i prijevoz
Nehrđajući čelik koristi se u automobilskoj industriji i transportu zbog visokog omjera čvrstoće i težine i otpornosti na koroziju. Koristi se za ispušne sustave, komponente ovjesa i spremnike goriva.
Zrakoplovstvo i obrana
Nehrđajući čelik je kritičan materijal u zrakoplovnim i obrambenim primjenama zbog svoje visoke čvrstoće, otpornosti na koroziju i otpornosti na toplinu. Koristi se za komponente zrakoplova, raketnih motora i kućišta projektila.

Tablica parametara usluge poliranja i četkanja nehrđajućeg čelika GNEE:
|
Površinska obrada |
Standardni kod |
Opis |
Hrapavost površine (Ra) |
Metoda obrade |
Primjenjive ocjene |
Tipične primjene |
|
BA (svijetlo žareno) |
EN 10088-2 BA |
Svijetla žarena završna obrada, gotovo zrcalna, lagano reflektirajuća |
Manje od ili jednako 0,4 μm |
Hladno valjanje + žarenje u zaštitnoj atmosferi |
304, 316L |
Medicinski instrumenti, kuhinjska oprema, posude za hranu (unutrašnjost) |
|
2B (hladno valjani tupi) |
HR 10088-2 2B |
Glatka, mutno siva, blago reflektirajuća |
0.3–0.6 μm |
Hladno valjanje + kiseljenje + lagano valjanje |
304, 430 |
Kemijske posude, općeindustrijski limovi |
|
br. 4 (češljana linija kose) |
ASTM A480 br.4 |
Satenski završetak s ravnomjernim vlaknima |
0.4–0.6 μm |
Mokro četkanje (zrnatost #150~#240) |
304, 316L |
Elevatorske ploče, kuhinjske fronte, fasadne ploče |
|
HL (hairline finiš) |
JIS HL |
Kontinuirano četkanje u jednom smjeru, snažan vizualni protok |
0.5–0.7 μm |
Specijalizirani kalup za četkanje |
304, 316L, 201 |
Arhitektonsko uređenje, kućanski aparati, poslovni interijeri |
|
SB (Scotch-Brite Brushed) |
JIS SB |
Fino ukršteno zrno, učinak protiv otisaka prstiju |
0.5–0.8 μm |
Četkanje suhe brusne trake |
430, 201 |
Komercijalno posuđe, posuđe, ploče za perilicu rublja |
|
br. 8 (ogledalo) |
ASTM A480 br.8 |
Visoko reflektirajući završetak poput zrcala bez vidljivih zrna |
Manje ili jednako 0,2 μm |
Višestupanjsko mehaničko + elektrolitičko poliranje |
304, 316L |
Obloge ogledala, interijeri dizala, izložbeni panoi |
|
Prilagođena tekstura (npr. križ, pahuljica) |
– |
Površina s uzorkom s jakim 3D efektom |
Razlikuje se prema metodi |
Mehaničko jetkanje + četkanje/utiskivanje s uzorkom |
304, 316L |
Hotelski interijeri, stražnje ploče dizala, natpisne ploče |
Mogućnost obrade i raspon specifikacija:
|
Artikal |
Specifikacija |
|
Raspon debljina |
0,5 mm – 12 mm |
|
Maksimalna širina obrade |
Do 1500 mm |
|
Maksimalna duljina obrade |
Do 6000 mm (dostupne prilagođene duljine) |
|
Površinska preciznost |
Poliranje za ogledalo Ra Manje od ili jednako 0,2 μm, tolerancija četkanja ±0,1 mm |
|
Obrada zavojnice |
Podržano kontinuirano četkanje (debljina 0,3–3,0 mm) |
|
Formati materijala |
Dostupni lim / svitak / dijelovi izrađeni po narudžbi |
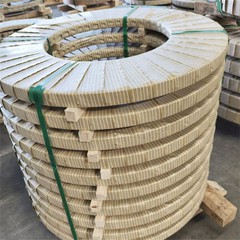
Paket i dostava:


FAQ
Mi smo profesionalni proizvođači i dobavljači dubinske obrade nehrđajućeg čelika u Kini, specijalizirani za pružanje visokokvalitetnih usluga po mjeri. Budite slobodni ovdje prodavati dubinsku obradu nehrđajućeg čelika na veliko i dobiti besplatni uzorak iz naše tvornice. Za savjetovanje o cijeni kontaktirajte nas.
Pošaljite upit